

หากคุณดำเนินกิจการโรงงานผลิตที่ผลิตท่อ PPR คุณรู้อยู่แล้วว่าเครื่องทำท่อ PPR ของคุณเป็นหัวใจสำคัญของการดำเนินงานของคุณ ฉันจัดหาเครื่องจักรเหล่านี้ให้กับผู้ผลิตท่อขนาดเล็กและขนาดกลางทั่วอเมริกาเหนือและยุโรปมานานกว่า 12 ปี และหนึ่งในคำถามที่พบบ่อยที่สุดที่ฉันได้รับจากลูกค้าใหม่คือ: “เคล็ดลับในการทำให้อุปกรณ์นี้ทำงานได้อย่างราบรื่นโดยไม่ต้องหยุดทำงานมีค่าใช้จ่ายสูงคืออะไร” ความจริงก็คือ มันไม่ได้เป็นความลับ แต่เป็นการบำรุงรักษาอย่างตั้งใจและสม่ำเสมอ ฉันเคยเห็นธุรกิจจำนวนมากพลาดขั้นตอนการบำรุงรักษาเล็กๆ น้อยๆ ซึ่งนำไปสู่การปิดระบบโดยไม่ได้วางแผนหลายชั่วโมง คำสั่งซื้อสูญหาย และค่าซ่อมหลายพัน วันนี้ ฉันกำลังแจกแจงหลักการดูแลรักษาเครื่องทำท่อ PPR ทีละขั้นตอน เพื่อช่วยคุณยืดอายุอุปกรณ์ของคุณและทำให้การผลิตคงที่
มาเริ่มกันที่ว่าทำไมการบำรุงรักษานี้จึงมีความสำคัญ ท่อ PPR (โพลีโพรพิลีนสุ่มโคโพลีเมอร์) ถูกนำมาใช้ในทุกสิ่งตั้งแต่ระบบประปาในที่พักอาศัยไปจนถึงน้ำประปาอุตสาหกรรม ดังนั้นคุณภาพของท่อจึงขึ้นอยู่กับความสม่ำเสมอของเครื่องจักรของคุณในการทำงาน เครื่องจักรที่ได้รับการดูแลอย่างดีจะผลิตท่อที่สม่ำเสมอโดยมีความหนาของผนังที่เหมาะสม พื้นผิวด้านในและด้านนอกเรียบลื่น และทนต่อแรงดันที่เหมาะสม ซึ่งทั้งหมดนี้เป็นไปตามมาตรฐานอุตสาหกรรม เช่น ASTM F2389 และ ISO 15874 เมื่อละเลยการบำรุงรักษา คุณอาจเกิดการหลอมละลายที่ไม่สม่ำเสมอในเครื่องอัดรีด แม่พิมพ์ที่ไม่ตรงแนว หรือระบบระบายความร้อนที่สึกหรอ ซึ่งส่งผลให้เกิดท่อที่เป็นเศษ การทำงานซ้ำ และลูกค้าที่ไม่พึงพอใจ ฉันมีลูกค้ารายหนึ่งที่ข้ามการตรวจสอบสกรูรายไตรมาส และจบลงด้วยสกรูเครื่องอัดรีดที่แตกหักในระหว่างการผลิต ส่งผลให้ลูกค้าต้องเสียเวลาหยุดทำงาน 3 วันและเสียเงินค่าซ่อมฉุกเฉิน 18,000 ดอลลาร์ นั่นคืออาการปวดศีรษะแบบหลีกเลี่ยงได้ที่เราป้องกันได้

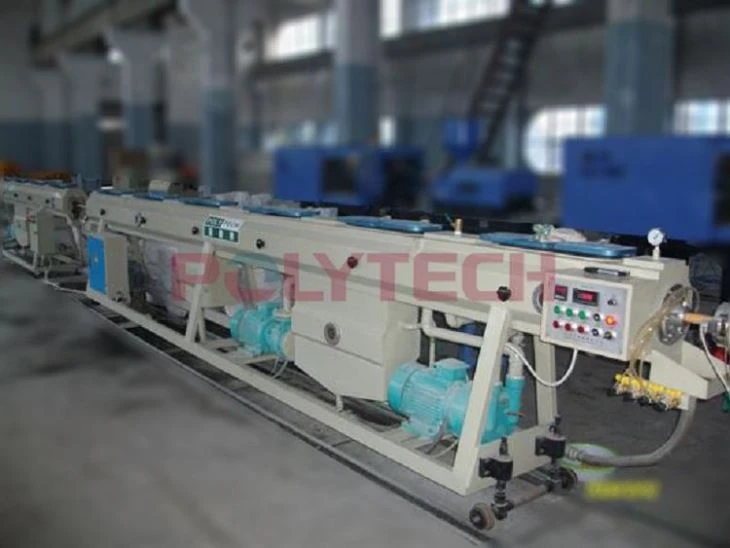
ขั้นแรก เรามาสรุปส่วนประกอบสำคัญของเครื่องทำท่อ PPR กันก่อน เนื่องจากการบำรุงรักษาจำเป็นต้องกำหนดเป้าหมายแต่ละส่วนโดยเฉพาะ เครื่องจักรของคุณมีฮอปเปอร์ (ที่ใช้บรรจุเม็ดเรซิน PPR ดิบ), กระบอกอัดรีดและสกรู (ซึ่งจะละลายและดันเรซิน), หัวดาย (ซึ่งกำหนดรูปร่างเรซินหลอมเหลวให้เป็นท่อ), ถังทำความเย็น (ซึ่งทำให้ท่อแข็งตัว), หน่วยลากออก (ซึ่งดึงท่อด้วยความเร็วสม่ำเสมอ), คัตเตอร์ (ซึ่งตัดความยาวท่อ) และแผงควบคุม (ซึ่งควบคุมอุณหภูมิ ความดัน และความเร็ว) ชิ้นส่วนแต่ละชิ้นมีจุดสึกหรอไม่ซ้ำกัน ดังนั้นขั้นตอนการบำรุงรักษาที่มีขนาดเดียวจะไม่ได้ผล หากคุณกำลังมองหาเครื่องจักรที่สร้างขึ้นด้วยส่วนประกอบที่ทนทานและบำรุงรักษาง่าย อย่าลืมลองดูเครื่องทำท่อ PPR ของเรา ซึ่งออกแบบมาเพื่อทำให้การบำรุงรักษาง่ายขึ้นพร้อมทั้งเพิ่มประสิทธิภาพการผลิตให้สูงสุด
ขั้นตอนการบำรุงรักษารายสัปดาห์แรกควรเน้นที่ฮอปเปอร์และระบบป้อน ฮอปเปอร์จะเก็บเรซิน PPR แห้ง และหากมีความชื้นเข้าไป ก็สามารถสร้างฟองอากาศในท่อที่เสร็จแล้วได้ ซึ่งเป็นอีกสาเหตุหนึ่งของเศษวัสดุ ทุกสัปดาห์ ให้ปิดเครื่องและถอดปลั๊กออก (ห้ามทำงานกับอุปกรณ์ไฟฟ้าโดยไม่มีการตัดไฟ) เพื่อทำความสะอาดถังพัก ใช้แปรงขนนุ่มเพื่อกำจัดเม็ดเรซินหรือฝุ่นที่เหลือออกจากด้านล่างของถัง และตรวจสอบระบบอบแห้งที่จับคู่กับถังพัก เครื่อง PPR ส่วนใหญ่ต้องการให้เรซินแห้งที่อุณหภูมิ 80-100°C เป็นเวลา 4-6 ชั่วโมงก่อนใช้งาน ดังนั้นควรตรวจสอบมาตรวัดอุณหภูมิของเครื่องเป่าเพื่อให้แน่ใจว่าอยู่ในช่วงดังกล่าว ฉันยังแนะนำให้ตรวจสอบสว่านป้อน (ส่วนที่เคลื่อนเรซินจากฮอปเปอร์ไปยังเครื่องอัดรีด) เพื่อดูสัญญาณการสึกหรอ หากสว่านมีใบมีดงอหรือเกิดการสะสมตัว ก็สามารถป้อนเรซินได้ไม่สม่ำเสมอ ส่งผลให้ท่อมีความหนาไม่สม่ำเสมอ หากคุณกำลังอัพเกรดอุปกรณ์ของคุณ เครื่องไปป์พลาสติก PPR ของเรามีระบบป้อนเสริมที่ช่วยลดการสึกหรอและรับประกันการส่งเรซินที่สม่ำเสมอ แม้ว่าจะมีการผลิตในปริมาณมากก็ตาม
ต่อไป กระบอกอัดรีดและสกรูเป็นหัวใจสำคัญของเครื่องจักร และจำเป็นต้องได้รับการดูแลอย่างสม่ำเสมอมากที่สุด อย่างน้อยทุกๆ 500 ชั่วโมงของการทำงาน สกรูหมุนภายในกระบอกปืน ทำให้เรซิน PPR ละลายผ่านการเสียดสีและความร้อน ดังนั้นเมื่อเวลาผ่านไป ทั้งสองส่วนอาจเกิดการสึกหรอจากแรงเสียดทานคงที่ โดยเฉพาะอย่างยิ่งหากมีสารปนเปื้อนในเรซิน ในการตรวจสอบสกรูและกระบอก คุณจะต้องดำเนินการ "ตรวจสอบการดึง" (ซึ่งเป็นขั้นตอนมาตรฐานในตารางการบำรุงรักษาสำหรับเครื่องอัดรีดทางอุตสาหกรรม) ขั้นแรก ปล่อยให้เครื่องเย็นสนิท (อาจใช้เวลา 8-10 ชั่วโมง ดังนั้นควรวางแผนไว้ในช่วงปลายสัปดาห์การทำงานเมื่อคุณไม่ต้องการการผลิต) เมื่อเย็นแล้ว ให้ถอดแถบทำความร้อนของถังออก ถอดสลักเกลียวของถังออก แล้วค่อยๆ ดึงสกรูออก ตรวจสอบการหลุดของสกรู (ร่องเกลียว) เพื่อดูรอยถลอก รอยขีดข่วนเล็กๆ น้อยๆ เป็นเรื่องปกติ แต่ร่องลึกหมายความว่าคุณต้องเปลี่ยนหรือประกอบสกรูใหม่ สำหรับกระบอกปืน ให้ตรวจสอบผนังด้านในว่ามีเรซิน PPR คาร์บอนไนซ์สะสมอยู่หรือไม่ (ซึ่งดูเหมือนเป็นจุดแข็งและสีเข้ม) หรือการสึกหรอ เรซินคาร์บอนสามารถแตกออกและติดอยู่ในท่อหลอมเหลว ทำให้เกิดจุดอ่อน ดังนั้นควรทำความสะอาดกระบอกด้วยสารทำความสะอาดที่เข้ากันได้กับเรซิน (เช่น เม็ดทำความสะอาดที่ทำจากโพลีเอทิลีน) หากคุณพบว่ามีการสะสมตัว ฉันมักจะบอกลูกค้าให้เก็บสกรูสำรองไว้เสมอ เมื่อพบว่ามีการสึกหรอ คุณสามารถเปลี่ยนได้ภายใน 2 ชั่วโมง แทนที่จะรอการสร้างใหม่แบบกำหนดเอง ซึ่งจะช่วยลดเวลาหยุดทำงานให้เหลือน้อยที่สุด
การควบคุมอุณหภูมิเป็นอีกส่วนสำคัญของการบำรุงรักษาเครื่องอัดรีด แถบทำความร้อนของเครื่องอัดรีด (ตั้งอยู่ตามถัง) จะควบคุมความร้อนที่จำเป็นในการละลายเรซิน PPR และหากแถบใดชำรุด อาจทำให้เกิดการหลอมละลายน้อยเกินไปหรือละลายมากเกินไปได้ เรซินที่หลอมละลายน้อยจะทำให้ท่ออ่อนแอซึ่งสามารถแตกร้าวได้ภายใต้แรงกดดัน ในขณะที่เรซินที่หลอมละลายมากเกินไปจะทำให้โครงสร้างโมเลกุลของ PPR พังทลาย ส่งผลให้ความทนทานในระยะยาวของท่อลดลง ทุกเดือน ทดสอบแถบทำความร้อนแต่ละแถบด้วยปืนวัดอุณหภูมิแบบดิจิทัล เพื่อให้แน่ใจว่าอ่านค่าได้ภายใน ±5°C ของการตั้งค่าแผงควบคุมของเครื่อง หากสายรัดปิดอยู่ ให้เปลี่ยนทันที สายรัดทำความร้อนราคาถูกอาจเสียหายได้ภายในเวลาเพียง 2 ปี แต่การลงทุนกับสายรัดคุณภาพสูงระดับอุตสาหกรรมจะมีอายุการใช้งาน 5-7 ปี นอกจากนี้ ให้ตรวจสอบเทอร์โมคัปเปิ้ล (เซ็นเซอร์ที่ส่งข้อมูลอุณหภูมิไปยังแผงควบคุม) ว่ามีสิ่งสกปรกหรือความเสียหายหรือไม่ เทอร์โมคัปเปิลที่สกปรกจะให้ค่าอุณหภูมิที่ผิดพลาด ส่งผลให้ความร้อนไม่สม่ำเสมอ ดังนั้นให้เช็ดด้วยผ้าไม่เป็นขุยทุกเดือน
ต่อไปคือหัวแม่พิมพ์ ซึ่งเป็นจุดที่เรซินหลอมเหลวกลายเป็นรูปร่างท่อขั้นสุดท้าย ดังนั้นแม้แต่การวางแนวที่ไม่ตรงเล็กน้อยก็สามารถทำลายขั้นตอนการผลิตทั้งหมดได้ ควรตรวจสอบและทำความสะอาดหัวดายทุกๆ 1,000 ชั่วโมงของการทำงาน ขั้นแรก ให้ปิดเครื่องและถอดหัวดายออกจากเครื่องอัดรีด ใช้ที่ขูดพลาสติก (ห้ามใช้โลหะ ซึ่งอาจทำให้พื้นผิวเรียบของแม่พิมพ์เป็นรอยได้) เพื่อขจัด PPR ที่หลอมเหลวที่เหลือออกจากวงแหวนแม่พิมพ์ด้านในและด้านนอก ให้ความสนใจเป็นพิเศษกับช่องการไหลที่เรซินไหลผ่าน ช่องที่อุดตันจะทำให้ผนังท่อมีความหนาไม่เท่ากัน เมื่อทำความสะอาดแล้ว ให้ตรวจสอบแหวนแม่พิมพ์ว่ามีรอยขีดข่วนหรือการสึกหรอหรือไม่ หากวงแหวนด้านในหรือด้านนอกมีรอยขีดข่วนลึก มันจะทิ้งเส้นไว้บนพื้นผิวด้านในหรือด้านนอกของท่อ ซึ่งไม่ใช่แค่ความสวยงามเท่านั้น แต่ยังสามารถสร้างจุดเค้นที่ทำให้เกิดการรั่วไหลได้ ฉันแนะนำให้ปรับสมดุลการจัดตำแหน่งหัวดายทุกๆ 6 เดือน แม้ว่าคุณจะไม่เห็นปัญหาที่ชัดเจนก็ตาม การวางแนวที่ไม่ถูกต้องอาจเกิดขึ้นได้จากการสั่นสะเทือนเล็กน้อยระหว่างการผลิต และแม้แต่การวางแนววงแหวนที่แตกต่างกัน 0.1 มม. ก็อาจทำให้ท่อมีความหนาของผนังไม่สอดคล้องกัน สำหรับเครื่องจักรใหม่ เครื่องทำท่อ PPR ของเราได้รับการจัดตำแหน่งไว้ล่วงหน้าที่โรงงาน แต่เรายังคงแนะนำให้ทำการตรวจสอบการวางแนวด้วยตนเองหลังจากการใช้งาน 500 ชั่วโมงแรก เพื่อพิจารณาถึงการขนส่งและการตั้งค่าเริ่มต้น
ถังหล่อเย็นเป็นอีกหนึ่งองค์ประกอบที่มักถูกมองข้าม แต่จำเป็นสำหรับการแข็งตัวของท่อหลอมเหลวอย่างรวดเร็วและรักษารูปร่างไว้ ท่อ PPR จำเป็นต้องได้รับการระบายความร้อนด้วยอัตราที่ควบคุมได้ ซึ่งเร็วเกินไป และท่อจะเกิดความเครียดภายในซึ่งทำให้เกิดการแตกร้าวในภายหลัง ช้าเกินไปท่อจะหย่อนหรือเปลี่ยนรูปร่าง ทุกสัปดาห์ ให้ระบายถังทำความเย็นและเปลี่ยนน้ำด้วยน้ำสะอาดที่กรองแล้ว เมื่อเวลาผ่านไป แร่ธาตุในน้ำประปาสามารถสะสมตัวบนท่อทำความเย็น ส่งผลให้ประสิทธิภาพการถ่ายเทความร้อนลดลง หากคุณสังเกตเห็นชั้นตะกรันบนผนังถังหรือท่อทำความเย็น ให้ใช้สารขจัดตะกรันสูตรอ่อน (เช่น กรดซิตริก) ในการทำความสะอาด ห้ามใช้สารเคมีรุนแรงที่อาจทำให้ถังเสียหายได้ นอกจากนี้ ให้ตรวจสอบหัวฉีดสเปรย์ที่ฉีดน้ำลงบนท่อ เนื่องจากหัวฉีดที่อุดตันจะทำให้การระบายความร้อนไม่สม่ำเสมอ ส่งผลให้ท่อบิดงอได้ ใช้ลวดเส้นเล็กหรือลมอัดเพื่อกำจัดสิ่งอุดตันในหัวฉีดทุกเดือน ลูกค้าบางรายของเราเพิ่มระบบบำบัดน้ำลงในถังทำความเย็น ซึ่งช่วยลดการสะสมของตะกรันและยืดอายุของส่วนประกอบทำความเย็นได้ถึง 30%
อุปกรณ์ดึงออกและเครื่องตัดทำงานร่วมกันเพื่อดึงท่อด้วยความเร็วที่สม่ำเสมอและตัดให้ได้ความยาวที่ถูกต้อง ดังนั้นการบำรุงรักษาจึงส่งผลโดยตรงต่อความแม่นยำของขนาดท่อ อุปกรณ์ลากจูงมีเข็มขัดยางสองเส้นที่ยึดท่อและดึงผ่านเส้น ตรวจสอบการสึกหรอของสายพานทุกสัปดาห์ หากมีรอยแตกหรือชิ้นส่วนที่ขาดหายไป สายพานจะจับท่อได้ไม่เท่ากัน ส่งผลให้ความเร็วเปลี่ยนแปลงจนทำให้ความหนาของผนังเปลี่ยนไป ทำความสะอาดสายพานด้วยผงซักฟอกสูตรอ่อนเพื่อขจัดการสะสมของเรซิน PPR และปรับความตึงของสายพานตามข้อกำหนดเฉพาะของผู้ผลิต (หลวมเกินไปและหลุด แน่นเกินไปและสึกหรอเร็ว) เครื่องตัดซึ่งโดยปกติจะเป็นใบมีดทรงกลม จำเป็นต้องลับคมทุกๆ 500 ชั่วโมงของการทำงาน มีดตัดทื่อจะบดขยี้ปลายท่อแทนที่จะตัดให้เรียบร้อย ส่งผลให้เกิดการทำงานซ้ำเพิ่มเติม หากคุณกำลังตัดท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ (มากกว่า 110 มม.) คุณจะต้องลับใบมีดให้บ่อยขึ้น เนื่องจากวัสดุพิเศษจะทำให้คมตัดมีความเค้นมากขึ้น ฉันแนะนำให้ใช้ใบมีดเหล็กความเร็วสูงเสมอ เพราะใบมีดมีอายุการใช้งานยาวนานเป็นสองเท่าของใบมีดเหล็กมาตรฐานสำหรับการตัด PPR
แผงควบคุมคือ “สมอง” ของเครื่องจักร และมักถูกละเลยได้ง่ายเนื่องจากไม่ใช่ชิ้นส่วนที่เคลื่อนไหว แต่ปัญหาทางไฟฟ้าเป็นสาเหตุอันดับต้นของการหยุดทำงานโดยไม่คาดคิด ทุกๆ ไตรมาส ให้ปิดเครื่องและเปิดฝาครอบแผงควบคุม (ตรวจสอบให้แน่ใจว่าได้ถอดสายไฟออกแล้ว) เพื่อตรวจสอบสายไฟที่หลวม ฝุ่น หรือการกัดกร่อน การสะสมของฝุ่นอาจทำให้เกิดการลัดวงจรได้ ดังนั้น ให้ใช้เครื่องอัดอากาศแรงดันต่ำเพื่อเป่าฝุ่นออกจากแผงวงจร อย่าใช้แรงดันสูง ซึ่งอาจทำให้ส่วนประกอบที่บอบบางเสียหายได้ ตรวจสอบการเชื่อมต่อไฟฟ้าทั้งหมด (สกรู ขั้วต่อ) เพื่อให้แน่ใจว่าแน่นหนา เนื่องจากสายไฟที่หลวมอาจทำให้สูญเสียพลังงานเป็นระยะหรืออุณหภูมิผันผวน นอกจากนี้ ให้สำรองข้อมูลซอฟต์แวร์ควบคุมของเครื่องเป็นประจำ รุ่นใหม่บางรุ่นมีพื้นที่จัดเก็บข้อมูลที่อาจเสียหายได้ ดังนั้นการบันทึกการตั้งค่าของคุณลงในคลาวด์ไดรฟ์หรือไดรฟ์ USB ภายนอกจะช่วยให้คุณสำรองข้อมูลและทำงานได้รวดเร็วหากมีปัญหาซอฟต์แวร์
นอกเหนือจากงานปกติเหล่านี้ ยังมีขั้นตอนการบำรุงรักษาระยะยาวสองขั้นตอนที่สามารถยืดอายุการใช้งานเครื่องจักรของคุณได้ 5-7 ปี ขั้นแรก ให้กำหนดเวลาการตรวจสอบโดยมืออาชีพปีละครั้ง ช่างเทคนิคของเรานำเสนอการตรวจสอบนอกสถานที่ โดยเราจะตรวจสอบการสึกหรอที่ซ่อนอยู่ในส่วนประกอบที่คุณอาจพลาด เช่น กระปุกเกียร์ในชุดดึงออก หรือมอเตอร์ขับเคลื่อนสำหรับเครื่องอัดรีด นอกจากนี้เรายังปรับเทียบการตั้งค่าอุณหภูมิและความเร็วของเครื่องเพื่อให้ตรงกับผลิตภัณฑ์ท่อเฉพาะของคุณ ซึ่งจะช่วยปรับปรุงคุณภาพและลดการสึกหรอ ประการที่สอง เก็บบันทึกการบำรุงรักษาโดยละเอียด จดบันทึกทุกครั้งที่คุณทำความสะอาดส่วนประกอบ เปลี่ยนชิ้นส่วน หรือมีเหตุการณ์การหยุดทำงาน ซึ่งจะช่วยให้คุณมองเห็นรูปแบบได้ ตัวอย่างเช่น หากคุณพบว่าแถบทำความร้อนมักจะล้มเหลวหลังจากผ่านไป 2 ปี คุณสามารถปรับกำหนดการเปลี่ยนเพื่อหลีกเลี่ยงการเสียในนาทีสุดท้ายได้ ฉันให้ลูกค้าใช้บันทึกเหล่านี้เพื่อวางแผนการบำรุงรักษาระหว่างช่วงการผลิตที่ช้า ซึ่งช่วยลดการปิดระบบโดยไม่ได้วางแผนในช่วงที่มีความต้องการสูงสุด
ตอนนี้ เรามาพูดถึงข้อผิดพลาดทั่วไปที่ควรหลีกเลี่ยง ขั้นแรก ตัดมุมในการบำรุงรักษาเพื่อประหยัดเวลาหรือเงิน ฉันมีลูกค้าที่ข้ามการดึงสกรูเครื่องอัดรีดเป็นเวลาหนึ่งปี และเมื่อเราทำการตรวจสอบในที่สุด สกรูมีการสึกหรอ 3 มม. บนเครื่อง ซึ่งส่งผลให้ผลผลิตลดลง 15% เนื่องจากสกรูไม่สามารถดันเรซินได้ในอัตราที่เหมาะสม การเปลี่ยนสกรูนั้นมีค่าใช้จ่าย 12,000 เหรียญสหรัฐ ซึ่งมากกว่าค่าใช้จ่ายในการตรวจสอบสกรูทั่วไปมาก ประการที่สอง การใช้อุปกรณ์บำรุงรักษาที่ไม่ถูกต้อง เช่น การใช้เครื่องมือโลหะทำความสะอาดหัวดายจะทำให้พื้นผิวเป็นรอย ส่งผลให้ท่อชำรุด หรือใช้น้ำที่ไม่กรองในถังทำความเย็นซึ่งทำให้เกิดตะกรันสะสม ประการที่สาม ไม่ฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับการบำรุงรักษาขั้นพื้นฐาน เจ้าหน้าที่ปฏิบัติงานจำนวนมากใช้แต่เครื่องจักรเท่านั้น และไม่รู้วิธีตรวจพบปัญหาเล็กๆ น้อยๆ เช่น หัวฉีดอุดตันเล็กน้อยหรือสายพานหลวม เซสชันการฝึกอบรม 30 นาทีเกี่ยวกับขั้นตอนการบำรุงรักษารายสัปดาห์สามารถช่วยให้ทีมของคุณตรวจพบปัญหาก่อนที่จะกลายเป็นการซ่อมแซมที่มีค่าใช้จ่ายสูง
ท้ายที่สุดแล้ว การบำรุงรักษาเครื่องทำท่อ PPR ไม่ใช่แค่การซ่อมแซมสิ่งที่เสียหาย แต่ยังเกี่ยวกับการป้องกันปัญหาก่อนที่จะเริ่มทำงานอีกด้วย ทุกขั้นตอนที่คุณทำ ตั้งแต่การทำความสะอาดฮอปเปอร์รายสัปดาห์ไปจนถึงการตรวจสอบโดยมืออาชีพประจำปี จะทำให้เวลาหยุดทำงานน้อยลง ท่อคุณภาพสูงขึ้น และอายุการใช้งานอุปกรณ์ยาวนานขึ้น หากคุณอยู่ในตลาดเครื่องจักรใหม่ที่สร้างขึ้นโดยคำนึงถึงการบำรุงรักษาง่าย ทีมของเราสามารถช่วยคุณค้นหารุ่นที่เหมาะสมสำหรับความต้องการในการผลิตของคุณได้ ไม่ว่าคุณจะเป็นร้านค้าขนาดเล็กที่ผลิตท่อสำหรับที่พักอาศัยหรือโรงงานขนาดใหญ่ที่ผลิต PPR เกรดอุตสาหกรรม เรามีตัวเลือกต่างๆ ที่ออกแบบมาเพื่อทำให้การบำรุงรักษาง่ายขึ้นโดยไม่ทำให้ประสิทธิภาพลดลง หากคุณมีคำถามเกี่ยวกับเครื่องจักรปัจจุบันของคุณ หรือต้องการเรียนรู้เพิ่มเติมเกี่ยวกับข้อเสนอของเรา โปรดติดต่อทีมงานของเราเพื่อหารือเกี่ยวกับความต้องการเฉพาะของคุณ
อ้างอิง:
- สมาคมอเมริกันเพื่อการทดสอบและวัสดุ (2020). ข้อกำหนดมาตรฐานสำหรับระบบท่อพลาสติกโพลีโพรพีลีน (PPR) สำหรับการใช้งานกับแรงดัน (ASTM F2389)
- องค์การระหว่างประเทศเพื่อการมาตรฐาน (2019) ระบบท่อพลาสติกสำหรับการติดตั้งน้ำร้อนและน้ำเย็น—โพลีโพรพีลีนแบบสุ่ม (PPR) (ISO 15874)
- สมาคมท่อและฟิตติ้งพลาสติก (2021). แนวทางการบำรุงรักษาอุปกรณ์อัดรีดที่ใช้ในการผลิตท่อ PPR
- แนวทางทางวิศวกรรมสำหรับการอัดขึ้นรูปทางอุตสาหกรรม (2022) ตารางการบำรุงรักษาเชิงป้องกันสำหรับส่วนประกอบสกรูและลำกล้อง